Language


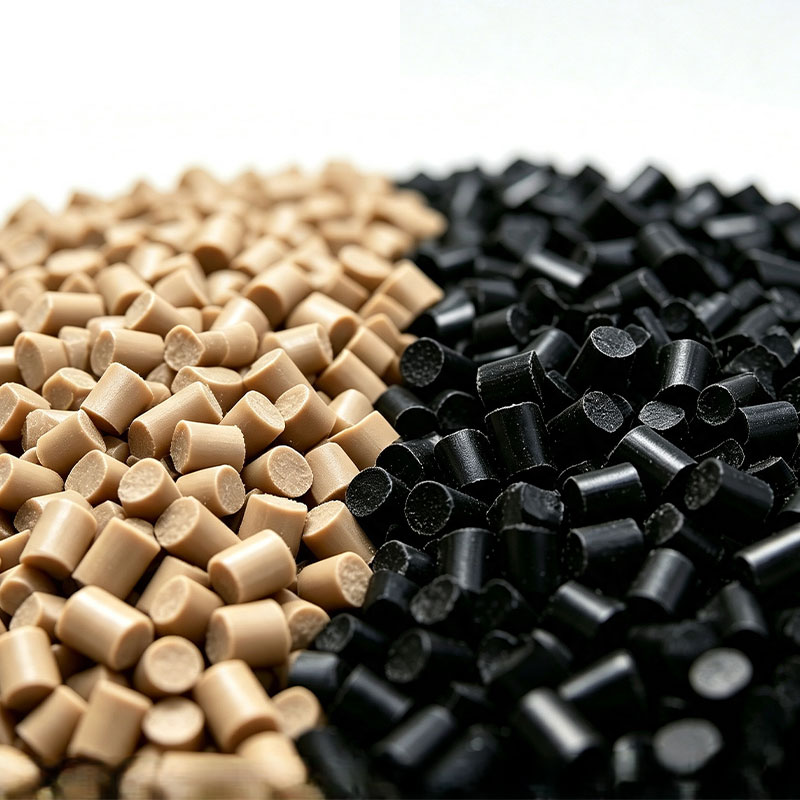
| Hartsidentifiering | PPA GF30 15% PTFE förstärkt, slitstark, värmestabiliserad kvalitet Internt smord | |||
| Färg | Naturliga eller typiska färger | |||
| Huvudapplikationer | Elektriska komponenter, lokkomponenter, fordonskomponenter | |||
| Bearbetningsmetod | Formsprutning | |||
| Typiska egenskaper | Testmetod | Testtillstånd | Värde | Enhet |
| Fysiska egenskaper | ||||
| Densitet | DIN EN ISO 1183 | 23 °C | 1.55 | g/cm 3 |
| Vattenabsorption | ASTM D570 | 50 RH 24 timmar | 0.3 | % |
| Krympning | GB 15585 | 0,2-0,4 | % | |
| Mekaniska egenskaper | ||||
| Draghållfasthet | DIN EN ISO 527 | 50 mm/min | 190 | MPa |
| Förlängning vid brytning | 2.5 | % | ||
| Böjningsstyrka | DIN EN ISO 178 | 2 mm/min | 290 | MPa |
| Böjmodul | 11000 | MPa | ||
| Dragmodul | DIN EN ISO 527 | 5 mm/min | 9800 | MPa |
| Izod skårad slaghållfasthet | DIN EN ISO 180 | 4 mm, 23 ℃ | 12. 5 | KJ/M 2 |
| Den fribärande balken har ingen brist på slaghållfasthet | DIN EN ISO 180 | 4 mm, 23 ℃ | 100 | KJ/M 2 |
| Friktionskoefficient | ASTM D3702 | Dynamisk | 0.46 | |
| Friktionskoefficient | ASTM D3702 | Statisk | 0.49 | |
| Termisk prestanda | ||||
| Värmedeformationstemperatur | DIN EN ISO 75 | 1,8 MPa | 270 | ℃ |
| Värmedeformationstemperatur | DIN EN ISO 75 | 0,45 MPa | 295 | ℃ |
| Vika mjuknar | DIN EN ISO 306 | 120 ℃/h 50N | 310 | ℃ |
| Andra | ||||
| Flamskyddande egenskaper | UL94 | 0,75-3 mm | HB | |
| Glödtrådens brännbarhetsindex | IEC60695-2-12 | 0,75 mm | 650 | ℃ |
| Glödtrådens brännbarhetsindex | IEC60695-2-12 | 1,5 mm | 650 | ℃ |
| Glödtrådens brännbarhetsindex | IEC60695-2-12 | 3 mm | 750 | ℃ |
| Glödtrådens brännbarhetsindex | IEC60695-2-13 | 0,75 mm | 650 | ℃ |
| Glödtrådens brännbarhetsindex | IEC60695-2-13 | 1,5 mm | 650 | ℃ |
| Glödtrådens brännbarhetsindex | IEC60695-2-13 | 3 mm | 750 | ℃ |
Obs:
(1) Uppgifterna är typiska värden, endast som en referens för kundernas användning, inte som en garanti för det lägsta eller högsta värdet av kvalitetsindikatorerna och någon annan användning.
(2) Prestanda kan variera med olika färger.
| Typisk formsprutningsprocess | |
| Plasttorkning | |
| Torktid | 3-4 timmar |
| Torktemperatur | 120~140 ℃ |
| Torkutrustning | Varmluftstork |
| Torktyp | Kontinuerlig torkning (produktionsprocess) |
| Formsprutning Process | |
| Munstyckssektion | 320~340 ℃ |
| Plastsektion | 310~330 ℃ |
| Transportavdelning | 290~310℃ |
| Maximal insprutningstemperatur | 360 ℃ |
| Insprutningstryck | 60~120MPa |
| Insprutningshastighet | 30~75 mm/s |
| Mjukgöring TryckVelocity | Tryck 65~100MPa, hastighet 60-85mm/s |
| Plastisering Mottryck | 10~40MPa |
| Rekommenderad formtemperatur | 150~170 ℃ |
Obs:
Ovanstående formsprutningsprocess bör baseras på produktens form, formdesign och formsprutningsmaskinspecifikationer, och andra förhållanden är annorlunda, de specifika parametrarna bör justeras enligt den faktiska situationen.