
 Language


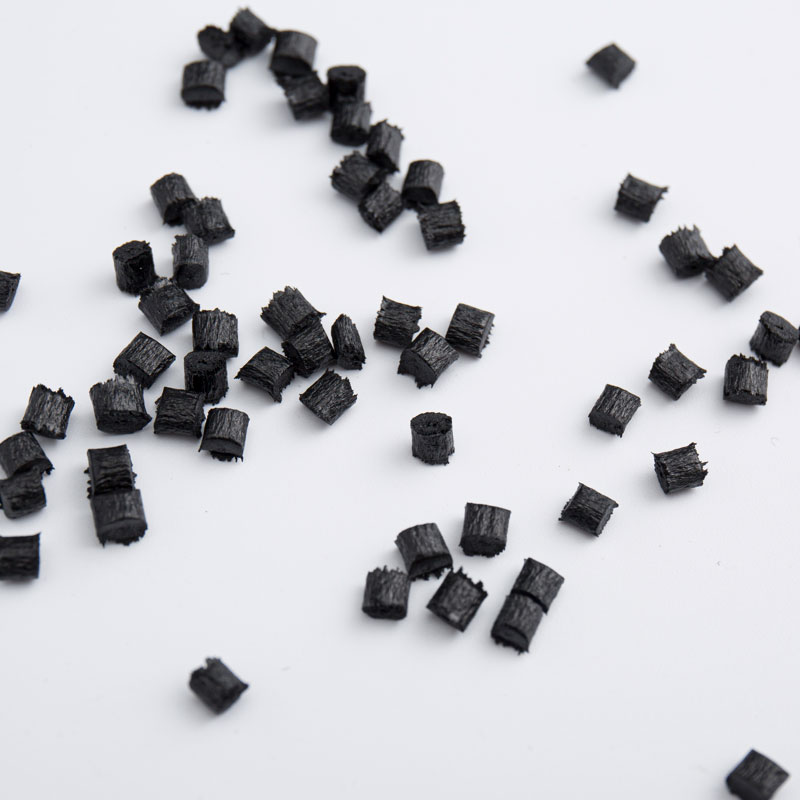
| Produktbeskrivning | ||||
| Hartsidentifiering | 30 % kolfiberförstärkt; överlägsen CF20 i styrka, styvhet, slitstyrka, dimensionsstabilitet och värmebeständighet. | |||
| Färg | Svart | |||
| Huvudapplikationer | Höghållfasta robotarmar Premium cykelramar, racing skidbindningar Flyg- och försvarsflygplan Drönare Motorkomponenter med hög temperatur | |||
| Bearbetningsmetod | Formsprutning | |||
| Typiska egenskaper | Testmetod | Testtillstånd | Värde | Enhet |
| Fysiska egenskaper | ||||
| Densitet | DIN EN ISO 1183 | 23℃ | 1.4 | g/cm³ |
| Smältflödeshastighet | DIN EN ISO 1133 | 400 ℃/5 kg | 50 | g/10 min |
| Krympning | GB 15585 | 0,3–0,5 | % | |
| Mekaniska egenskaper | ||||
| Draghållfasthet | DIN EN ISO 527 | 50 mm/min | 265 | MPa |
| Dragmodul | 28000 | MPa | ||
| Förlängning vid brytning | 1.7 | % | ||
| Böjningsstyrka | DIN EN ISO 178 | 2 mm/min | 280 | MPa |
| Böjmodul | 24000 | MPa | ||
| Fribärande balk Omärkt slagstyrka | DIN EN ISO 180 | 4 mm, 22 ℃ | 50 | KJ/M2 |
| Izod skårad slaghållfasthet | DIN EN ISO 180 | 4 mm, 23 ℃ | 7.3 | KJ/M2 |
| Termisk prestanda | ||||
| Värmedeformationstemperatur | DIN EN ISO 75 | 1,8 MPa ohärdad | 315 | ℃ |
| Värmedeformationstemperatur | DIN EN ISO 75 | 0,45 MPa ohärdad | 330 | ℃ |
| Smälttemperatur | DIN EN ISO 11357 | 340 | ℃ | |
| linjär expansionskoefficient | DIN EN ISO 11359 | Flöde, under Tg | 5.00E 00 | μm/m/℃ |
| linjär expansionskoefficient | DIN EN ISO 11359 | Flöde, över Tg | 6.00E 00 | μm/m/℃ |
| Termisk prestanda | ||||
| Ytmotstånd | IEC 60093 | 23℃ | 1.00E 03 | Ω.CM |
| Volymmotstånd | IEC 60093 | 23℃ | 1.00E 03 | Ω.CM |
| isoleringsstyrka | IEC 60243 | 2,0 mm | 25 | KV/mm |
| dielektrisk styrka | IEC 62631-2-1 | 23℃ 1 KHz | 17 | |
| förlustfaktor | IEC 62631-2-1 | 23℃ 1 MHz | 0.023 | |
| CTI | IEC 60112 | 150 | V | |
| Flamskyddande egenskaper | ||||
| Flamskyddande egenskaper | UL94 | 0,3 mm | V0 | |
| Flamskyddande egenskaper | UL94 | 0,5 mm | V0 | |
| Flamskyddande egenskaper | UL94 | 1 mm | V0 | |
| Flamskyddande egenskaper | UL94 | 1,5 mm | V0 | |
| Glödtrådens brännbarhetsindex | IEC60695-2-12 | 0,75 mm | 850 | ℃ |
| Glödtrådens brännbarhetsindex | IEC60695-2-12 | 1,5 mm | 850 | ℃ |
| Glödtrådens brännbarhetsindex | IEC60695-2-12 | 3 mm | 960 | ℃ |
| Glödtrådens brännbarhetsindex | IEC60695-2-13 | 0,75 mm | 850 | ℃ |
| Glödtrådens brännbarhetsindex | IEC60695-2-13 | 1,5 mm | 850 | ℃ |
| Glödtrådens brännbarhetsindex | IEC60695-2-13 | 3 mm | 960 | ℃ |
Obs:
(1) Data representerar typiska värden och tillhandahålls endast som en referens för kundanvändning. Det utgör ingen garanti för lägsta eller högsta kvalitetsstandarder eller något annat syfte.
(2) Prestanda kan variera mellan olika färger.
Varning:
Data och information i detta dokument är baserad på vår nuvarande kunskap och erfarenhet. Skulle ny kunskap eller erfarenhet dyka upp i framtiden förbehåller vi oss rätten att ändra informationen och data häri utan föregående meddelande. Eftersom användningsvillkor och tillämpliga lagar kan variera beroende på plats och tid, är kunderna ansvariga för att avgöra om produkterna och informationen häri är lämpliga för deras specifika tillämpningar. Kunder måste se till att deras arbetsplatser och produkthanteringsmetoder följer tillämpliga lagar och andra statliga bestämmelser. Lixin New Materials tar inget ansvar eller någon skyldighet avseende informationen i detta dokument och lämnar inga garantier. Alla underförstådda garantier om säljbarhet eller lämplighet för ett visst ändamål är härmed uttryckligen uteslutna.
| Typisk formsprutningsprocess | ||||
| Plasttorkning | ||||
| Torktid | 2–4 timmar | |||
| Torktemperatur | 130 ~ 150 ℃ | |||
| Torkutrustning | Varmluftstork | |||
| Torktyp | Kontinuerlig torkning (produktionsprocess) | |||
| Formsprutning Process | ||||
| Munstyckssektion | 370 ~ 390 ℃ | |||
| Plastsektion | 380 ~ 400 ℃ | |||
| Transportavdelning | 360 ~ 380 ℃ | |||
| Maximal Injektionstemperatur | 450 ℃ | |||
| Insprutningstryck | 30 ~ 70 MPa | |||
| Insprutningshastighet | 30 ~ 75 mm/s | |||
| Mjukgöring Tryckhastighet | Tryck: 35–70 MPa Hastighet: 50–100 mm/s | |||
| Plastisering Mottryck | 20 ~ 60 MPa | |||
| Rekommenderad formtemperatur | 170 ~ 220 ℃ | |||
Friskrivningsklausul: Ovanstående formsprutningsprocesser kan variera beroende på produktgeometri, formdesign, formsprutningsmaskinspecifikationer och andra faktorer. Specifika justeringar bör göras baserat på faktiska förhållanden.


