Language

En ingenjör som arbetar med en underhuvskontakt får veta att delen måste överleva kontinuerlig värme runt 160°C och regelbunden sköljning med varmt vatten. PA66 ser bra ut på ritbordet, men efter några veckors exponering glider måtten och styrkan sjunker tillräckligt för att oroa laget. Bytet till modifierade PPA-plastpellets löser båda problemen på en gång. Den här guiden förklarar hur dessa föreningar är uppbyggda, vad de gör annorlunda än standardnylon och vilken kvalitet som ska anges när värme, fukt eller friktion är den begränsande faktorn.
Vad är modifierade PPA-plastpellets?
PPA, eller polyftalamid, är en högpresterande polyamid vars polymerryggrad innehåller aromatiska ringar. Den strukturen höjer glasets övergångstemperatur och minskar fuktkänsligheten jämfört med alifatisk nylon 66. PPA-pellets säljs sällan som omodifierat harts. I den industriella försörjningskedjan levereras de vanligtvis som modifierade föreningar: ett bas-PPA-harts plus modifieringsmedel som är valda för att uppfylla ett specifikt mekaniskt, termiskt, elektriskt eller tribologiskt krav.
- Glasfiber: höjer draghållfasthet, böjmodul, värmeavböjningstemperatur och krypmotstånd.
- Kolfiber: ger styvhet vid lägre densitet, förbättrar termisk och elektrisk ledningsförmåga och hjälper till att skingra statisk laddning.
- PTFE och interna smörjmedel: sänk friktionskoefficienten och slitagehastigheten i torrlöpande kontakter.
Standardstabilisatorer, färgämnen och kärnbildningsmedel blandas också i kommersiella kvaliteter så att en enda pellet representerar ett färdigt materialsvar snarare än ett provrecept.
Hur modifierad PPA jämförs med PA66
Den vanligaste designfrågan är när PPA är värt premium över PA66. Det korta svaret: välj PPA när delen måste hålla sina mekaniska egenskaper över ungefär 150°C, vara formstabila efter fuktexponering eller överleva heta vätskor som mjukar upp standardnylon.
| Egendom | PA66-GF30 | Modifierad PPA-GF30 |
|---|---|---|
| Kontinuerlig användningstemperatur | 120–140°C | 160–200°C |
| HDT vid 1,82 MPa | Cirka 245°C | Cirka 280–300°C |
| Fuktabsorption (jämvikt) | 2,5–3,5 % | 0,4–1,0 % |
| Dimensionell förändring i fuktig service | Märkbart efter konditionering | Låg och förutsägbar |
| Motståndskraft mot hett vatten och kylmedel | Måttlig | Bra |
| Relativ materialkostnad | Referens | Högre |
Den praktiska effekten är synlig på fältet: delar som aldrig ser kontinuerlig hög värme och förblir torra kan stanna med PA66. Värdet på modifierad PPA visas i drivlinans komponenter, elektriska kontakter och pumphus där temperatur och fukt samverkar.
Standardmodifierade PPA-betyg och deras egenskaper
De flesta sammansatta leverantörer organiserar sin PPA-portfölj kring tre förstärkningsstrategier. Var och en existerar eftersom den löser en distinkt uppsättning fältfel.
PPA-GF30: Värmebeständighet och strukturell styvhet
Glasförstärkt PPA är seriens arbetshäst. En belastning på 30 % fördubblar grovt sett bashartsens styvhet och skjuter upp värmeavböjningstemperaturen från cirka 120°C upp till intervallet 280–300°C under belastning. Det är den klass som ska specificeras för strukturella höljen, fästen och komponenter som måste motstå het olja, kylvätskestänk eller krypa vid ihållande temperaturer.
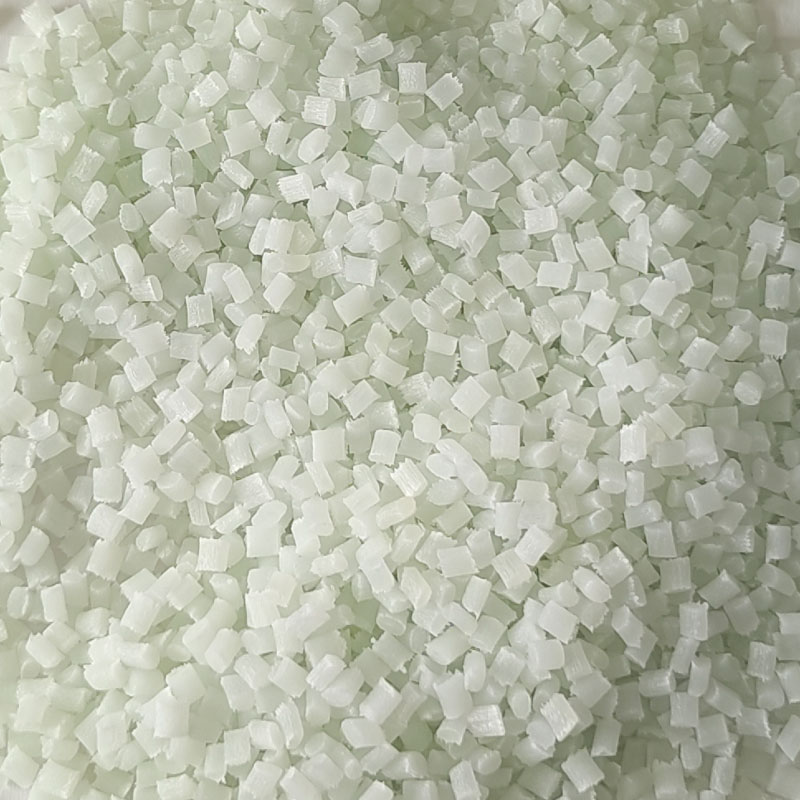 Glasfiberförstärkt PPA med 30 % belastning för högvärme konstruktionsdelar Denna kvalitet fördubblar styvheten och höjer värmeavböjningstemperaturen upp till 280–300°C, vilket gör den till ett starkt val för höljen, fästen och komponenter som utsätts för het olja eller ihållande värme. Visa produkt →
PPA-CF20: Konduktivitet och dimensionsstabilitet
Kolfiberförstärkt PPA med 20 % kolfiber ger lägre densitet än glasfyllda ekvivalenter, högre specifik styvhet och tillräckligt med elektrisk ledningsförmåga för att ta bort elektrostatisk laddning. Kolfibrerna minskar också den linjära termiska expansionskoefficienten, vilket håller precisionsdelar i tolerans när fuktighet eller temperatur ändras.
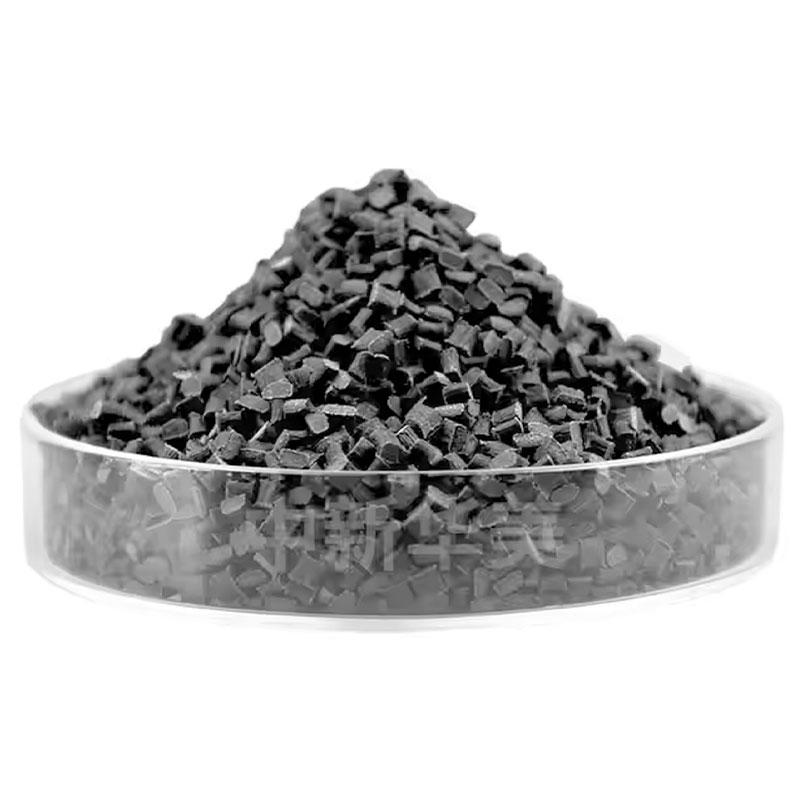 Kolfiberförstärkt PPA med 20 % belastning för lätt dimensionsstabilitet Med lägre densitet, högre specifik styvhet och elektrisk ledningsförmåga passar denna ledande kvalitet precisionsdetaljer där dimensionsstabilitet och antistatisk prestanda spelar roll. Visa produkt →
PPA-PTFE: Minskad friktion och förbättrad slitstyrka
Att lägga till PTFE ändrar ytbeteendet hos PPA utan att offra dess termiska bas. De modifierade pellets uppvisar en betydligt lägre friktionskoefficient och en lägre slitagehastighet vid torrgångskontakt, vilket gör dem lämpliga för bussningar, växlar och glidkomponenter som fungerar utan fett eller olja.
 PTFE-modifierad PPA för självsmörjande slitstarka rörliga delar Denna PTFE-fyllda kvalitet erbjuder en mycket låg friktionskoefficient och minskat slitage under torrkörning, idealisk för bussningar, växlar och slider som fungerar utan smörjning. Visa produkt →
Där modifierade PPA-pellets ger mest värde
En snabbskärm är att jämföra drifttillståndet med en kort lista med triggerpunkter. Om en eller flera matchar, förtjänar modifierad PPA en prövning.
Kontinuerlig värme över 150°C
Välj PPA-GF30; PA66 kryper och tappar styrka nära detta intervall.
Snäva toleranser i fuktiga miljöer
PPA:s låga fuktupptag och den låga CLTE av kolfiberkvaliteter håller delarna formstabila.
Risk för elektrostatisk urladdning
Kolfiberförstärkt PPA ger en väg att avleda statisk laddning.
Glidkontakt utan smörjning
PTFE-modifierad PPA ger en yta med låg friktion och låg slitage i torr drift.
Heta oljor, kylvätskor och stänkvätskor
PPA motstår hydrolys bättre än PA66 i vätskor med förhöjd temperatur.
Metallersättning för konstruktionsdelar
Glasförstärkt PPA uppfyller kraven på styvhet och värme vid en bråkdel av massan.
I praktiken placerar den här profilen modifierad PPA i elektriska system under motorfordon, motorändsköldar, sensorhus, industriella pumphjul, ventilhus och blyfria återflödesanslutningar. För en bredare titt på var denna materialfamilj passar, se huvudsakliga användningsområden för PPA-plastpellets .
Bearbetningsriktlinjer för modifierade PPA-pellets
Modifierad PPA är en högtemperaturpolymer, så den kräver mer omsorg på formsprutningsgolvet än standardnylon. Reglerna är enkla.
- Torka pelletsen före användning. PPA är hygroskopiskt, även om det absorberar mindre fukt än PA66. Torka vid 100–120°C i 4–6 timmar och håll fuktigheten under 0,1 % för att undvika spridning och hydrolys.
- Ställ in en smälttemperatur i intervallet 290–320°C för de flesta föreningar. Undvik långvarig vistelse över 340°C eftersom polymeren bryts ned och orsakar spröda delar.
- Använd en varm form på 80–130°C. Heta formar främjar kristallinitet, förbättrar dimensionsstabiliteten och minskar skevhet i väggövergångar.
- Balansera insprutningshastighet och ventilering. PPA har bra flöde vid temperatur, men snabba fyllningar behöver tillräcklig formventilation för att förhindra brännmärken och korta skott.
Vanliga frågor
Hur skiljer sig modifierad PPA från PA66?
PPA innehåller aromatiska ringar i polymerens ryggrad, som höjer glasets övergångstemperatur och sänker fuktupptaget. För kontinuerliga temperaturer runt 150°C och över, behåller PPA-föreningar mer av sin ursprungliga styvhet och dimensionella noggrannhet än PA66.
Är modifierad PPA lämplig för metallersättning?
Ja, särskilt de glas- eller kolfiberförstärkta kvaliteterna. När kravet är styvhet över 150°C, utmattningsbeständighet och viktminskning jämfört med pressgjuten aluminium eller zink är PPA-föreningar en beprövad kandidat.
Kan jag använda en befintlig PA66-form för PPA?
Ibland, men kontrollera de högre smält- och formtemperaturerna, portstorleken och formtemperaturkontrollen först. PPA-föreningar har ett högre smältviskositetsområde och behöver generösa flödeskanaler och härdade verktygsdetaljer.
Absorberar PPA-kvaliteter fortfarande fukt?
Mycket mindre än PA66, men inte noll. Polymeren måste torkas före bearbetning, och färdiga delar kommer att visa en mindre egenskapsförändring efter fuktkonditionering än nylon 66 delar.
Modifierade PPA-plastpellets är inte en ersättning för varje polyamidapplikation. De är det rätta svaret när en komponent kombinerar värme, fukt, kemisk exponering eller friktionsbelastning på en nivå som pressar PA66 förbi sin gräns. Korrekt specificerade minskar de fältfel, förlänger livslängden och gör det lättare att upprätthålla snäva toleranser under föränderliga miljöer.