
 Language


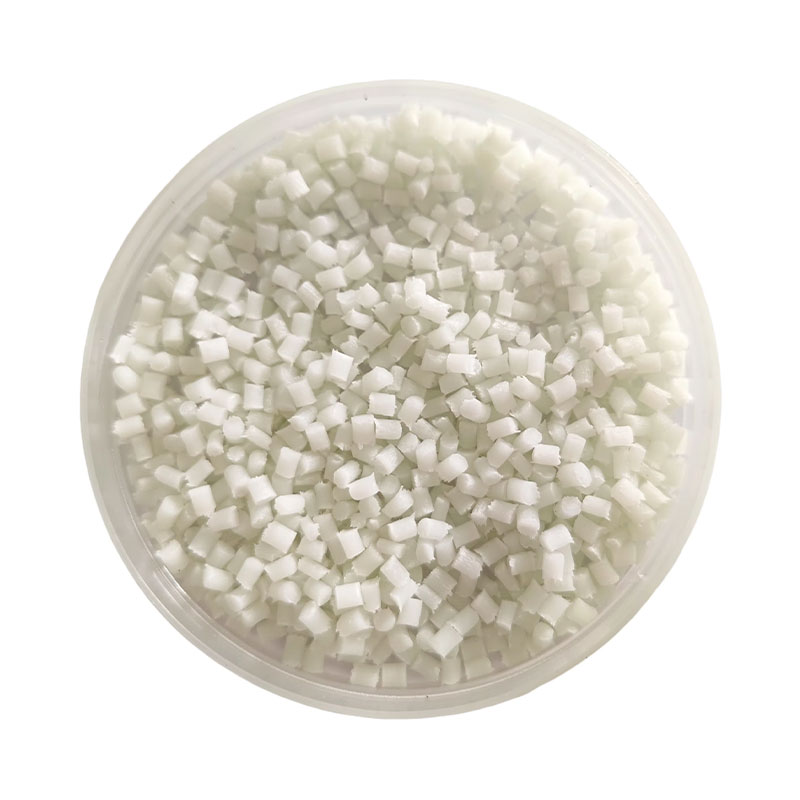
| Produktbeskrivning | ||||
| Hartsidentifiering | PPA PTFE-kompositmaterial, 30 % glasfiberförstärkt, formsprutningskvalitet, högflöde, självsmörjande, slitstark kvalitet, hög värmebeständighet | |||
| Färg | Naturlig eller typisk färg | |||
| Huvudapplikationer | Lager, kugghjul, tätningar, kedjehjul, tryckbrickor, ventilkomponenter, slitband, bilapplikationer, elektriska och elektroniska applikationer, hushållsartiklar, lågbrusapplikationer, robotapplikationer | |||
| Bearbetningsmetod | Formsprutning | |||
| Typiska egenskaper | Testmetod | Testtillstånd | PA66 MoS2 | Enhet |
| Fysiska egenskaper | ||||
| Densitet | DIN EN ISO 1183 | 23 ℃ | 1.55 | g/cm 3 |
| Krympning | GB 15585 | 0,3-0,5 | % | |
| Mekaniska egenskaper | ||||
| Draghållfasthet | DIN EN ISO 527 | 50 mm/min | 170 | MPa |
| Dragmodul | 10500 | MPa | ||
| Förlängning vid brytning | 2.5 | % | ||
| Böjningsstyrka | DIN EN ISO 178 | 2 mm/min | 245 | MPa |
| Böjmodul | 9600 | MPa | ||
| Izod skårad slaghållfasthet | DIN EN ISO 180 | 4 mm, 23 ℃ | 9.7 | KJ/M 2 |
| Izod skårad slaghållfasthet | DIN EN ISO 180 | 4 mm, -30 ℃ | 5 | KJ/M 2 |
| Izod skårad slaghållfasthet | DIN EN ISO 180 | 4 mm, 23 ℃ | 45 | KJ/M 2 |
| Izod skårad slaghållfasthet | DIN EN ISO 180 | 4 mm, 30 ℃ | 40 | KJ/M 2 |
| Friktionskoefficient | ASTM D1894 | Dynamisk VS Stål | 0.16 | |
| Friktionskoefficient | ASTM D1894 | Statisk VS Stål | 0. 18 | |
| Friktionskoefficient | ASTM D3702 | Dynamisk VS Stål | 0.3 | |
| Friktionskoefficient | ASTM D3702 | Statisk VS Stål | 0. 34 | |
| Friktionskoefficient | ASTM D3702 | Bricka | 44 | ft-lb-hr |
| Termisk prestanda | ||||
| Värmedeformationstemperatur | DIN EN ISO 75 | 1,8 MPa, ohärdat | 285 | ℃ |
| Värmedeformationstemperatur | DIN EN ISO 75 | 0,45 MPa, ohärdat | 290 | ℃ |
| Flamskyddande egenskaper | ||||
| Flamskyddande egenskaper | UL94 | 0.75 | HB | |
| Flamskyddande egenskaper | UL94 | 1,5 mm | HB | |
| Flamskyddande egenskaper | UL94 | 3 mm | HB | |
| Andra | ||||
| Ytresistivitet | IEC60093 | 1,5 mm | 10 13-15 | Ω |
Obs:
(1) Data representerar typiska värden endast för kundreferens och utgör ingen garanti för lägsta eller högsta kvalitetsstandarder eller något annat syfte.
(2) Prestanda kan variera mellan olika färger.
Varning:
Uppgifterna och informationen häri är baserad på vår nuvarande kunskap och erfarenhet. Skulle ny kunskap eller erfarenhet uppstå kan ändringar av denna texts information och data göras utan föregående meddelande. Eftersom användningsvillkor och tillämpliga lagar kan variera beroende på plats och tid, bär kunderna ansvaret för att avgöra om produkterna och informationen häri är lämpliga för deras specifika tillämpning. De måste säkerställa att deras arbetsplats och produkthanteringsmetoder följer tillämpliga lagar och andra statliga föreskrifter. Lixu New Materials tar inget ansvar eller någon skyldighet angående denna information och ger inga garantier. Alla underförstådda garantier om säljbarhet eller lämplighet för ett visst ändamål är härmed uttryckligen uteslutna.
| Typisk formsprutningsprocess | |
| Plasttorkning | |
| Torktid | 2~4 timmar |
| Torktemperatur | 100~130 ℃ |
| Torkutrustning | Varmluftstork |
| Torktyp | Kontinuerlig torkning (produktionsprocess) |
| Formsprutningsprocess | |
| Munstyckssektion | 315~330 ℃ |
| Plastsektion | 320~335 ℃ |
| Transportavdelning | 300~320 ℃ |
| Maximal insprutningstemperatur | 330 ℃ |
| Injektionstryck | 40~120MPa |
| Insprutningshastighet | 30~75 mm/s |
| Mjukgöring Tryckhastighet | Tryck: 65–100 kPa Hastighet: 60–85 mm/s |
| Plastisering Mottryck | 10~40MPa |
| Rekommenderad formtemperatur | 100~150 ℃ |
Friskrivningsklausul: Ovannämnda formsprutningsprocesser kan variera beroende på produktgeometri, formdesign och formsprutningsmaskinspecifikationer. Särskilda justeringar bör göras efter faktiska omständigheter.


